 Simone
低速走丝线切割
的有关信息介绍如下: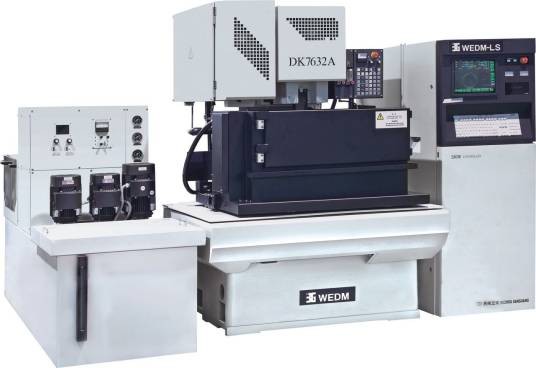
低速走丝线切割是一种以低于0.2m/s速度单向移动的铜电极丝进行放电切割的精密加工技术,主要应用于精密模具及航天航空零部件制造领域 。其电极丝经放电后不再重复使用,加工精度可达0.001mm级,表面粗糙度Ra≥0.8μm,采用3-4次切割工艺优化表面质量 。部分高端机床的最高加工精度可达±1μm,表面粗糙度Ra可达0.05μm 。
该技术配备自动穿丝系统和恒张力装置,采用无电阻防电解电源防止工件氧化,最大加工效率达500mm²/min。核心技术包括AE脉冲电源抑制软化层形成、直线电机驱动控制热变形以及双丝自动交换技术(节省30%-50%加工时间) ,AE脉冲电源可使表面“变质层”控制在1μm以下。机床集成水温冷却系统与陶瓷材料部件,支持使用Φ0.02-0.03mm细丝进行微零件加工,并能对φ0.02mm的细丝进行自动穿丝,切割内角半径可达15μm 。加工流程包含工件装夹、参数设置、切割实施及检测修正等步骤,需调整电参数和加工液 。气中电火花线切割加工技术是近年出现的一项新技术,适用于精加工 。低速走丝电火花回转加工方法可用于制备微刀具、微磨具和微细工具电极 。该技术也应用于钛合金等难加工材料的研究与加工 。
想要了解更多“低速走丝线切割”的信息,请点击:低速走丝线切割百科